CX-1530
 AICHEXI
木工机械 · 数控木工车床
按加工长度、回转直径、轴数与上下料方式配置机型:先看工件尺寸、材质与班产节拍,再定整机与自动化程度。
从单台车床到自动上下料整线,从整机到数控系统与改造套件,都可以按同一批工件配套。
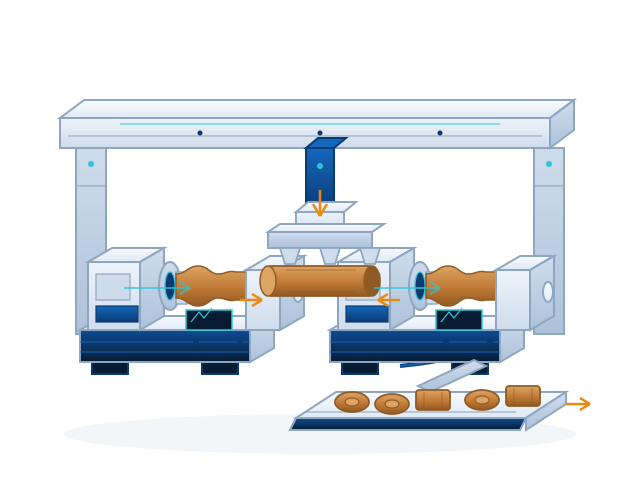
车外圆、锥面与铣平面、扭面、开槽在同一次装夹内完成,减少二次找正带来的同心度误差。
纯车削工序的机型,结构简单、操作直接,适合替代老式仿形车床与手工木旋工位。
带花纹、开槽、需要打磨的工件,在一台设备上按同一套坐标依次完成,避免多台设备之间来回周转。
同一类工件在不同批量下配置差别很大,下表只用于初步对照,不作为验收依据。
| 机型 | 最大加工长度 | 最大回转直径 | 主轴功率 | 主轴转速 | 轴数 | 上料方式 |
|---|---|---|---|---|---|---|
| CX-1530 数控木工车铣复合机 | 1500 mm | φ300 mm | 7.5 kW | 0–3000 r/min(无级调速) | 4 轴(可选 5 轴,带 C 轴定位) | 手动上料,可选自动上下料 |
| CL-1500 数控木工车床 | 1500 mm | φ300 mm | 5.5 kW | 0–3000 r/min | 2 轴(可选 3 轴) | 手动 |
| CML-1520 车铣雕磨一体机 | 1500 mm | φ320 mm | 7.5 kW | 0–4000 r/min | 4 轴(带 C 轴) | 手动,可选自动 |
| AL-2000 自动上下料木旋生产线 | 2000 mm | φ250 mm | 7.5 kW | 0–3000 r/min | 4 轴 | 自动上料 |
| SP-800 小件高节拍专机 | 800 mm | φ120 mm | 3.7 kW | 0–4000 r/min | 多工位 | 自动上料 |
| AI-CAM AI刀路系统与 CAM 软件 | 随整机配置 | 随整机配置 | 随整机配置 | 随整机配置 | 按整机轴数 | 随整机配置 |
| RETROFIT 数控改造套件、刀具与配件 | 按原机行程 | 按原机能力 | 按原机电机 | 按原机配置 | 2–4 轴 | 按原机方式 |
参数为示意,实际按工件选型,请以最终技术协议为准。
木旋工件是回转体轮廓加工,用金属切削系统的编程方式并不顺手,所以我们把系统和 CAM 一起做成木旋专用的。
在原有床身与主轴上分步加装数控系统、伺服与自动上下料,按投入产出决定先改哪一部分。
机型之间的差别、轴数与上下料怎么定,先看这几条。
数控木工车床主要做回转体外圆、锥面、切槽与切断,适合形状简单的柱子、腿类工件;木工车铣复合机在车削之外还能铣平面、铣扭面、开槽、钻孔,适合罗马柱、扭面柱、带槽立柱这类造型复杂的工件。
按最长的工件定加工长度,按最大直径定回转直径,并留出刀具与卡盘的余量。后续要加工更长的工件,就按最大规格一次选到位,避免二次换机。
三轴适合纯回转体外形;四轴增加了绕轴分度或第二刀架,适合带平面、开槽的工件;五轴可联动加工扭面、螺旋槽等复杂造型。轴数越多,可做的造型越多,价格也越高,按真实工件选即可。
看批量与单件重量。批量大、工件规格统一、人工上料成为瓶颈时,自动上下料能明显减少人工并稳定节拍;多品种小批量则可以先上单机,后续再扩展。
按工件轮廓配成型刀,能一次走出造型的尽量用成型刀,减少走刀时间;细长工件配跟刀架控制让刀与变形,保证同心度与表面质量。
可以。轴数、加工长度、刀具数量、上下料方式以及数控系统的工艺动作都可以按工件定制。把图纸、材质与日产量发来,我们先给配置建议与打样安排。
给出工件的最大长度、最大直径、材质与班产目标,我们按工件反推机型、轴数与上下料方式。