专注木工车铣复合 · 数控木工车床整机制造 销售热线188 1910 9782 420672760@qq.com
广东省东莞市南城街道
Machine Detail

数控木工车铣复合机

型号 CX-1530:车削与铣削在同一次装夹内完成,配自研数控系统与 AI刀路免编程 CAM,面向楼梯立柱、罗马柱与桌椅腿类回转体工件。

CX-1530 数控木工车铣复合机

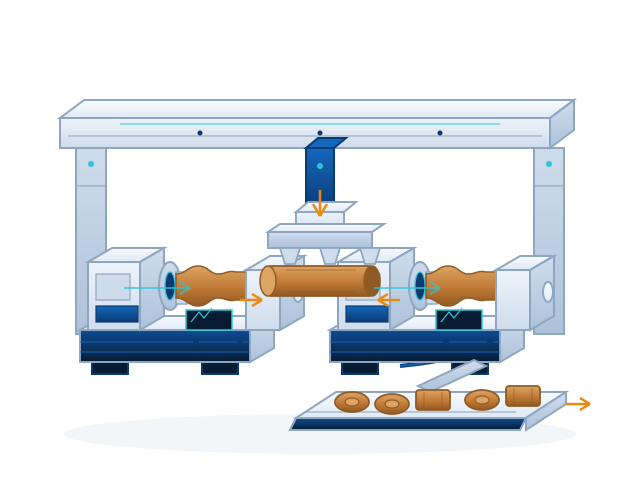
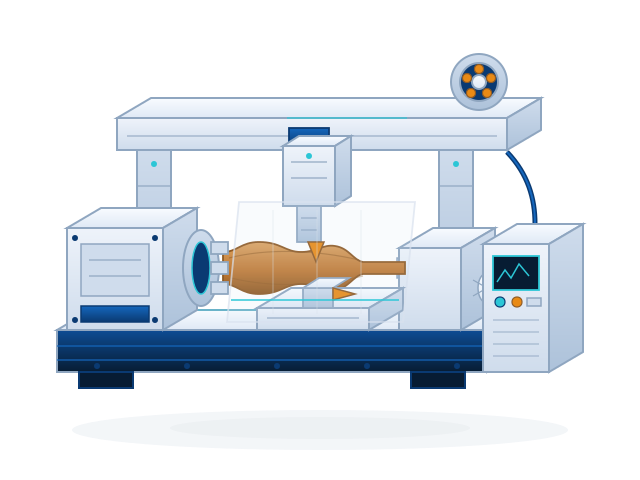
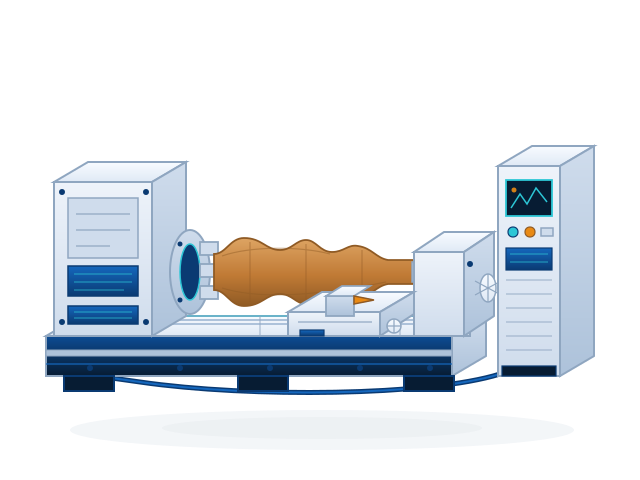
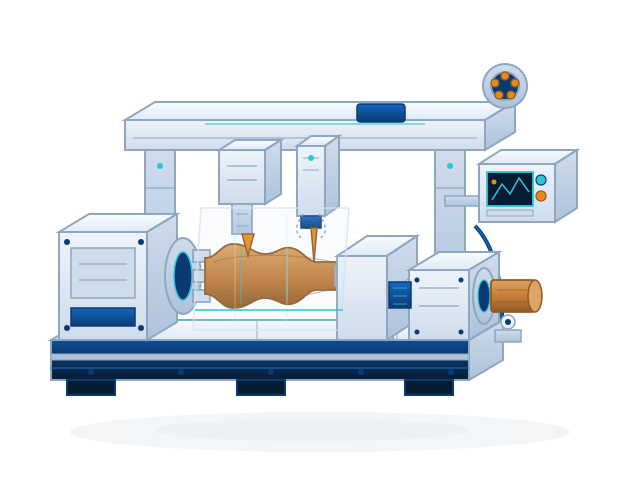
整机外形与配置以最终技术协议为准,图示为示意。

CX-1530

车削 + 铣削 一次装夹完成

型号 CX-1530 加工长度 1500mm 四轴 / 五轴

车削与铣削在一次装夹内完成,适合楼梯立柱、罗马柱、扭面柱等异形回转体。

  • 车削与铣削共用一套刀路坐标,减少二次装夹与人工找正
  • 可选四轴或五轴配置,按扭面、开槽、钻孔工序确定轴数
  • 自研数控系统 + AI刀路 CAM,图形化编程,普工经培训可独立开机
  • 可选自动上下料与多工位刀架,一人可看 2–3 台
Overview

产品概述

CX-1530 面向的是带异形轮廓的实木回转体工件:楼梯立柱、罗马柱、花瓶柱、扭面柱,以及桌椅腿、床柱这类既有回转轮廓、又需要铣平面或开槽的零件。这类工件过去通常要经过车床车削、铣床或手工修整两道以上工序,中间还要搬运和重新找正。

工艺上,机床在一次装夹内完成车削外圆、锥面、圆弧、切槽与切断,随后按同一套坐标进行铣削平面、铣扭面、开槽与钻孔,需要时可加装雕磨与跟随打磨。工序合并的直接好处是省掉二次装夹的找正时间,也避免了两次装夹之间的同心度误差,长工件尤其明显。

控制部分采用 AICHEXI 自研数控系统,配套木旋专用 CAM 软件 AI刀路。操作者可以按模板调用已有花型,或导入图纸自动生成回转体轮廓与刀路,不需要手写程序;同时也兼容标准 G 代码,以及 Type3、ArtCAM、文泰等常见软件的输出文件,原有图纸和程序不必推倒重来。

对人工的依赖也随之下降:普工经过培训即可独立开机,按屏幕提示装夹、调用程序、启动与卸料;配合自动上下料时,一人可看 2–3 台设备。换型主要改程序与刀具,不动机械结构,多品种小批量的订单更容易排产。
Specifications

技术参数 CX-1530

下表为示意参数,用于判断工件是否落在设备能力范围内;最终参数以签订的技术协议为准。

CX-1530 技术参数(示意值)
项目 参数
最大加工长度1500 mm
最大回转直径φ300 mm
最大加工直径φ280 mm
主轴功率7.5 kW
主轴转速0–3000 r/min(无级调速)
X 轴行程400 mm
Z 轴行程1600 mm
轴数配置4 轴(可选 5 轴,带 C 轴定位)
重复定位精度±0.02 mm
控制方式AICHEXI 自研数控系统
编程方式图形化免编程,兼容标准 G 代码与 Type3 / ArtCAM / 文泰文件导入
显示屏12 英寸彩色触摸屏
上料方式手动上料,可选自动上下料
整机功率约 12 kW
气源要求0.6–0.8 MPa
外形尺寸约 3600 × 1600 × 1800 mm(长 × 宽 × 高)
整机重量约 2600 kg

以上参数为示意,实际按工件选型,请以最终技术协议为准。

Configuration

标准配置与可选配置

标准配置按通用木旋工件给出,可选配置按你的工件形状、批量与节拍要求增补;具体清单以合同附件为准。

标准配置

  • 主机床身与主轴总成,含防护罩与安全门
  • AICHEXI 自研数控系统与 AI刀路 CAM 软件授权
  • 彩色触摸屏操作面板与手持操作单元
  • 车削刀架与基础刀夹套件
  • 主轴与进给伺服驱动系统
  • 集中润滑与气动夹紧接口
  • 随机工具、易损件与操作说明书

可选配置

  • 第五轴 / C 轴分度定位,用于雕花与铣平面
  • 自动上下料装置与料仓(按工件定制)
  • 多工位动力刀架与铣削动力头
  • 跟随打磨头与抛光单元
  • 长工件跟刀架与辅助支撑
  • 除尘接口与木屑收集方案
  • 定制夹具与专用刀夹(按工件图纸设计)
  • 加高机身或加长床身,扩展加工范围
Process

加工工序 五步一件

以楼梯立柱为例,从毛坯装夹到落料检验的顺序如下,中间不需要下料再上另一台设备。

装夹找正

方料或圆棒装夹,端面定位后由系统记录零点,普工按屏幕提示操作。

车削成型

按程序走刀完成外圆、锥面、圆弧、切槽,必要时切断,形成回转体轮廓。

铣削 / 开槽

同一套坐标下铣平面、铣扭面、开槽,不需要重新装夹与找正。

钻孔 / 雕磨

按需钻孔;选配雕磨与跟随打磨时,在这一步完成花纹与表面处理。

落料检验

落料后按首件与抽检要求量尺寸、看表面,确认后进入批产。

FAQ

常见问题

下面是最常被问到的六个问题,回答尽量按实际使用情况讲,具体条款以合同约定为准。

编程难不难,普工能学会吗?

日常生产不需要写程序:常用花型存成模板,调用后改几个尺寸参数即可;新工件导入图纸或按图输轮廓点,由 AI刀路自动排刀路。培训时按你的实际工件教,学到能独立开机为止。真正需要人工判断的是首件确认与刀具装夹,这两项我们会在上门培训中带着做。

会不会崩刀、烧焦或者打伤工件?

木材的崩刀与烧焦多来自转速、进给与刀具角度不匹配,以及排屑不畅。选型阶段我们会按你的材质(硬木、软木、竹材、密度板等)给出转速与进给区间,并用你的来料试切验证;实际生产中可按材质调用不同参数组。刀具磨损、装夹不牢、木料含水率过高这几项仍需现场按点检表确认。

换一个品种要多久?

同族工件换型主要是调用程序、改尺寸参数、按需要换刀与调整挡料位置,不涉及机械拆装。跨族换型(例如从立柱换到木碗)可能还要换夹具或刀架组合,时间取决于夹具形式与工件差异,具体以现场实际与合同约定为准。

能不能加工我这种料?

实木、竹材、指接板、密度板与部分工程塑料都可以试。判断依据是三项:最大加工长度与最大回转直径是否落在设备行程内、材质是否适合车削刀具、以及节拍能否达到你的班产要求。最直接的办法是寄一段来料并附上图号或尺寸,我们试切后给出加工视频与节拍测算。

售后和培训怎么算?

交付流程是到场安装、调试、试切首件,然后对操作工做上门培训,包教到能独立开机;后续通过电话、微信做工艺答疑,软件升级与备件按合同条款执行。质保期限、响应时间、上门次数与费用范围以合同约定为准,我们不在口头承诺里给出超出合同的条件。

交期多久?

交期取决于机型配置、轴数与是否需要定制夹具或自动上下料,属非标部分的项目需先确认图纸与技术协议。具体交货期以合同约定为准;打样试切与方案确认通常先于合同进行,这两步不占用设备排产时间。

Related

相关机型

如果工件不需要铣削与开槽,纯车削机型更直接;小件批量或整线需求则看另外两类。

返回产品中心
CL-1500 数控木工车床

数控木工车床

外圆、锥面、切槽、切断一次成型,替代老式仿形车床与手工木旋。

双轴双刀可选 免编程
查看分类 支持定制
CML-1520 车铣雕磨一体机

车铣雕磨一体机

车削后直接雕花、开槽、跟随打磨,减少二次装夹与周转工序。

车铣雕磨复合 带 C 轴
查看分类 支持定制
AL-2000 自动上下料木旋生产线

自动上下料木旋生产线

方料自动上料、车削、落料与输送,适合楼梯柱、木珠、竹餐具等批量工件。

自动上料 高节拍
查看分类 支持定制
Get a Quote

获取 CX-1530 报价 按工件确认配置

留下工件的最大长度、最大直径、材质与班产目标,我们会回复机型建议、刀具方案、轴数配置与打样安排。

  • 支持寄样试切,出加工视频与节拍测算
  • 可按现有工序做单机配置或整线方案
  • 老车床可加装自研数控系统与 AI刀路

直接电话沟通更快

188 1910 9782
420672760@qq.com

提交后会同时生成一封可发送的邮件,避免信息遗漏。我们不会将你的信息用于其他用途。

先寄一段来料,再谈机型与报价

一件试切样就能看出刀具、节拍与配置是否匹配,比对着参数表讨论更快。

咨询热线 188 1910 9782
联系工程师
电话 留言 地址